01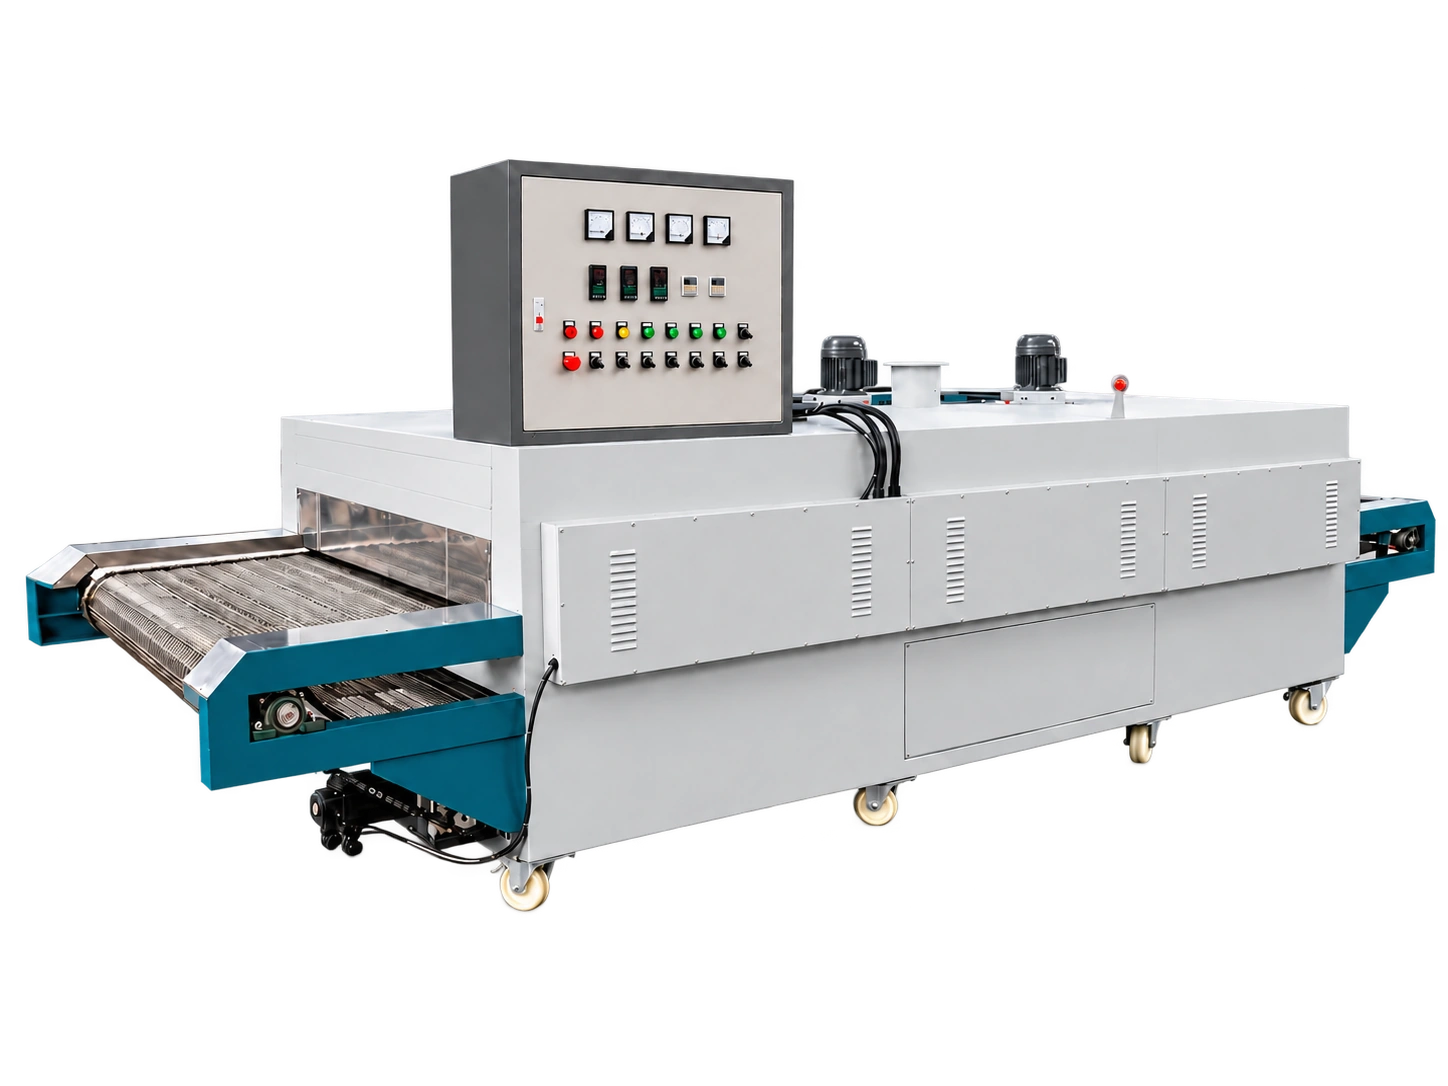 WIRE-MESH CONVEYOR
01 / CONTINUOUS HEATING
网带式隧道炉
通过金属网带连续输送工件。结合工件尺寸、网孔、承载方式与通风需求,核对带宽和上料与输送间距。- 核对网孔与工件承托尺寸
- 结合节距与产量核对线速
- 检查带材温区与排风条件
金属网带输送核对网孔与承载
 电热展隧道炉专业馆English
CONTINUOUS PROCESS HEATING
从工件承托、每小时产量、停留时间与现场空间出发,对照网带、平带与辊道结构,整理连续加热条件。
拖动旋转 · 典型结构示意,实际配置以具体产品为准
PRODUCT MATRIX
01 / CONTINUOUS HEATING
02 / CONTINUOUS HEATING
03 / CONTINUOUS HEATING
STRUCTURE COMPARISON
带式和辊道并非只换一套输送机构。工件底面、支承方式、载具和工艺残留物,都会影响结构选择。
窄屏可左右滑动查看完整对比。
| 输送结构 | 优先了解的工件条件 | 需要核对 | 选型边界 |
|---|---|---|---|
| 网带式 | 需要网面承托、允许气流穿过的工件或托盘 | 网孔、承载、跑偏、清洁与工件留痕 | 小件与软质材料需确认托盘和网面接触影响 |
| 平带式 | 需要连续支承面的工件或载具 | 带材耐温与介质相容性、接头及清洁方式 | 不能仅按炉温选带材,还要确认实际接触温度与工艺物质 |
| 辊道式 | 底面平整、可跨越辊间距的工件或托盘 | 辊距、承载、传动同步及转运接口 | 薄软件和小件通常需要合适载具,不能直接按外形尺寸判断 |
CONTROL & PROTECTION
确认速度反馈、堵料或驱动故障的检测方式,以及停带时如何抑制加热、处理热区内工件。
分别确认循环与排风的运行条件,不把风机指令当作实际风量证明。涉及溶剂时另行核算。
核对各区测温、独立超温切断和报警记录。空气温度、工件温度与保护限值分别定义。
确认急停、断电、下游停线的响应及恢复条件。风机、输送和加热的动作顺序由具体设备方案确定。
SELECTION LOGIC
工件尺寸、单件重量、底面形状和托盘 / 治具信息,决定支承方式及通过高度。
说明件数或重量、排数、摆放间距和上下游节拍,避免只看输送速度。
区分空气设定温度与工件温度,并说明预热与升温、保温、干燥或固化的判定要求。
停留时间 = 有效加热路径长度 ÷ 输送速度。它包含经过加热区的时间,不等于工件达温后的保温时间。
结合工艺曲线核对温区、循环气流、排湿及挥发物情况;不按外形推断加热方式或防爆能力。
确认进出料高度、可用总长度、电源、冷却段、检修空间和前后设备接口。
EQUIPMENT IN APPLICATION
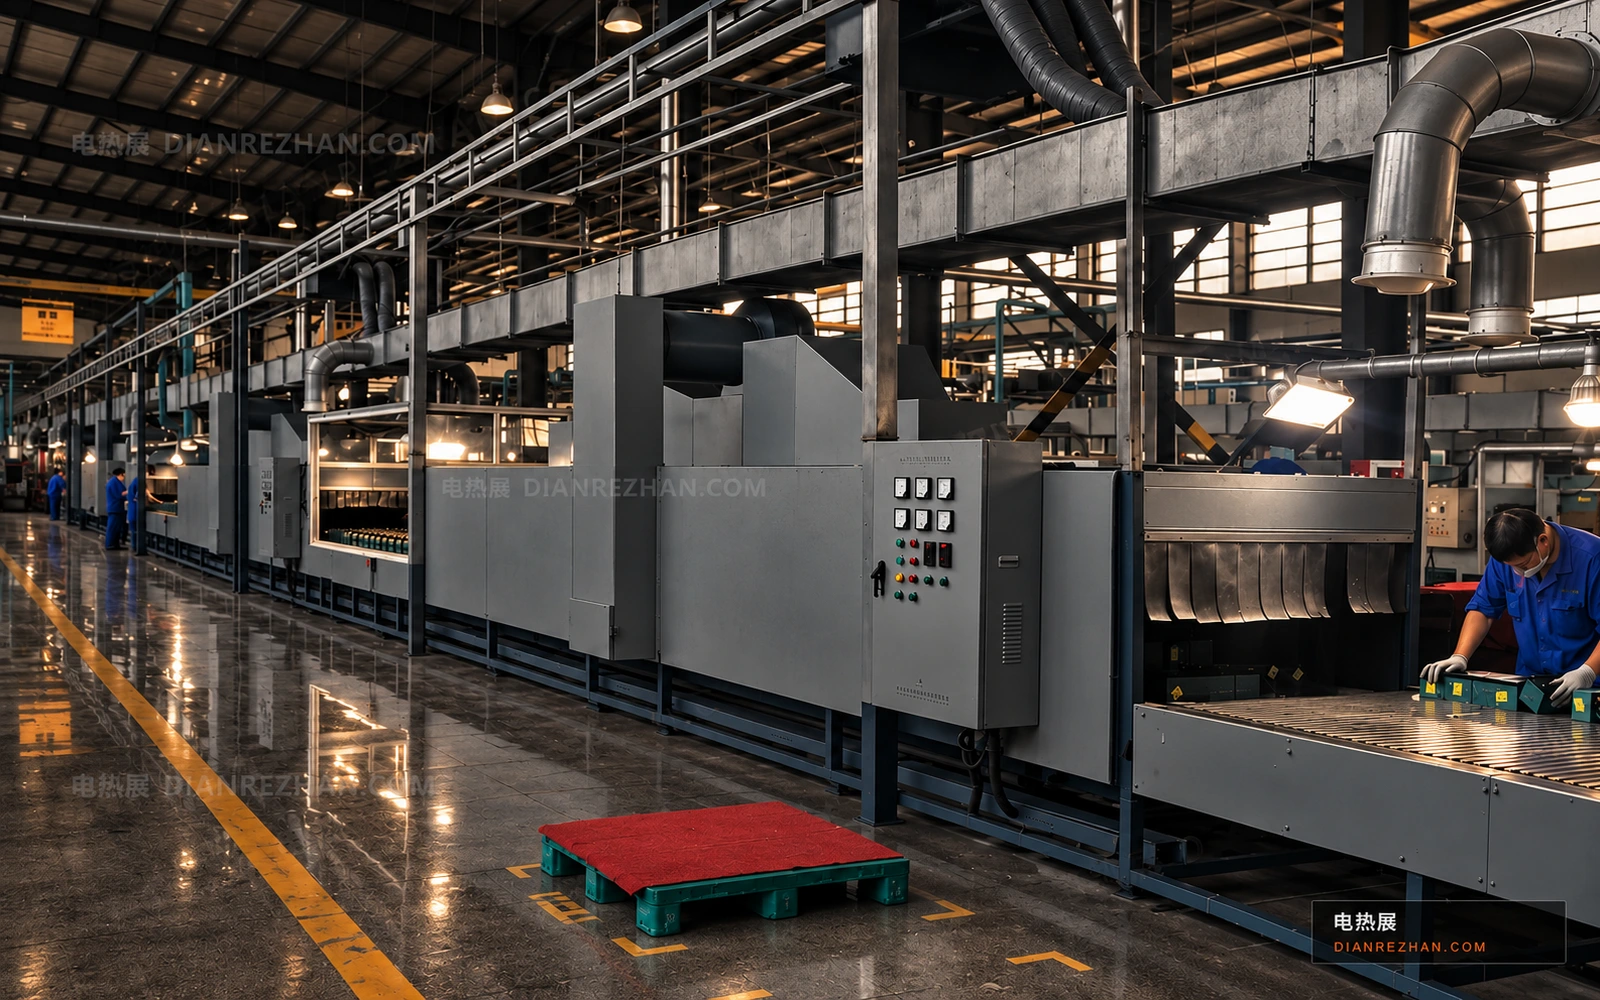
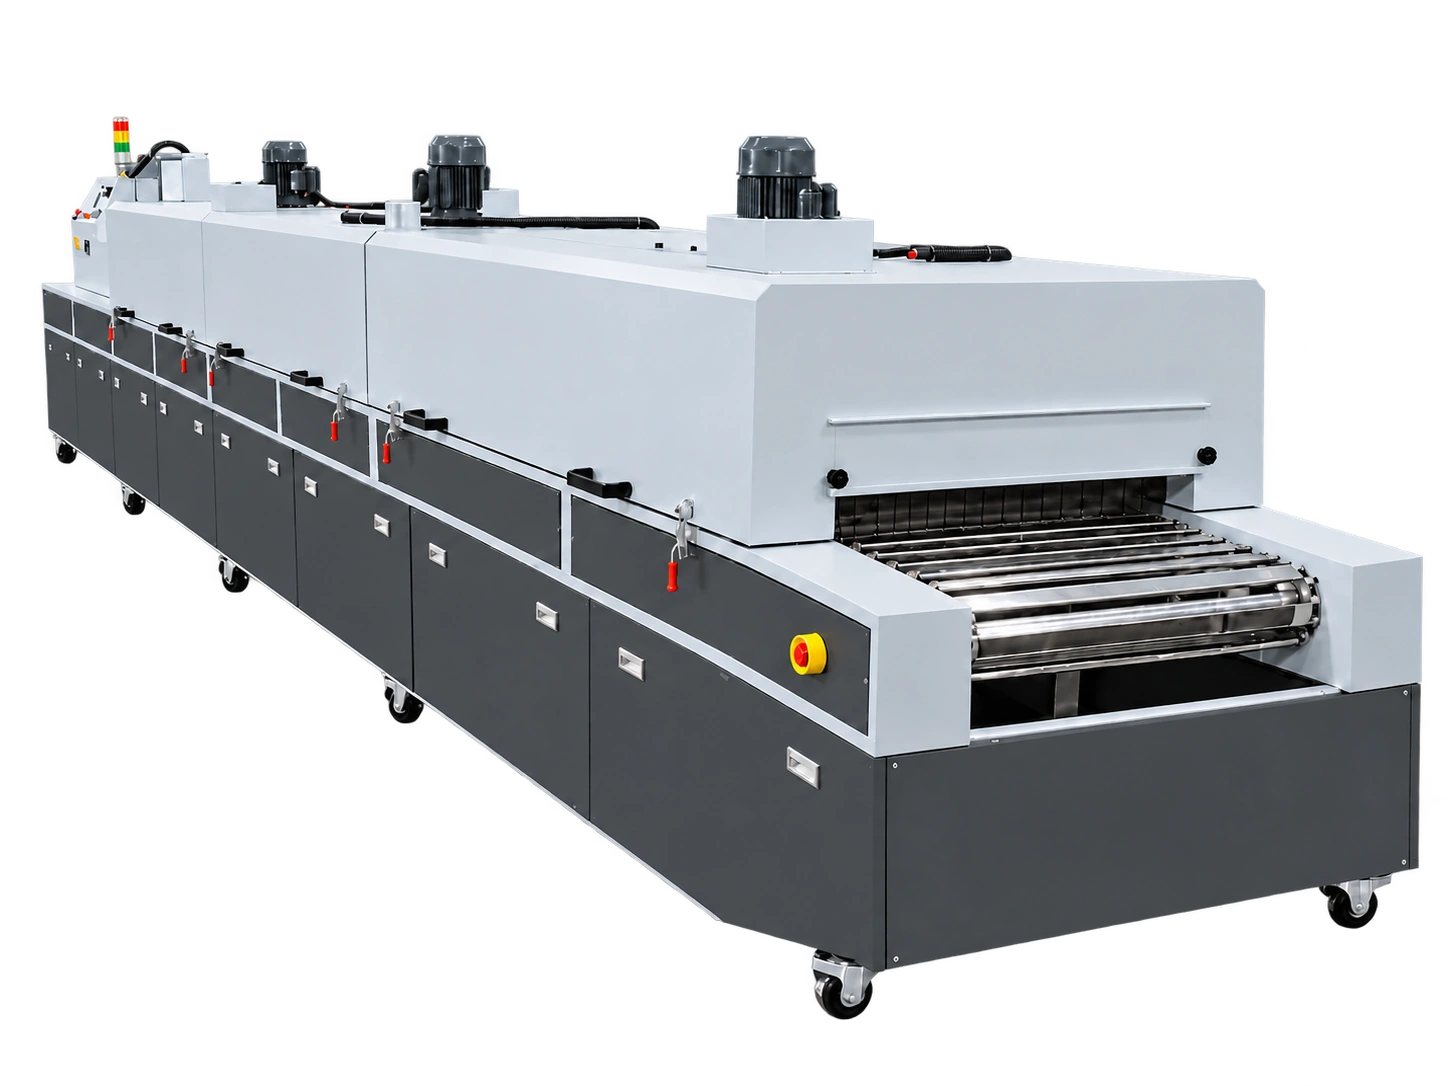
链板输送与连续烘干设备的现场衔接,关注承载、排风和产线节拍。
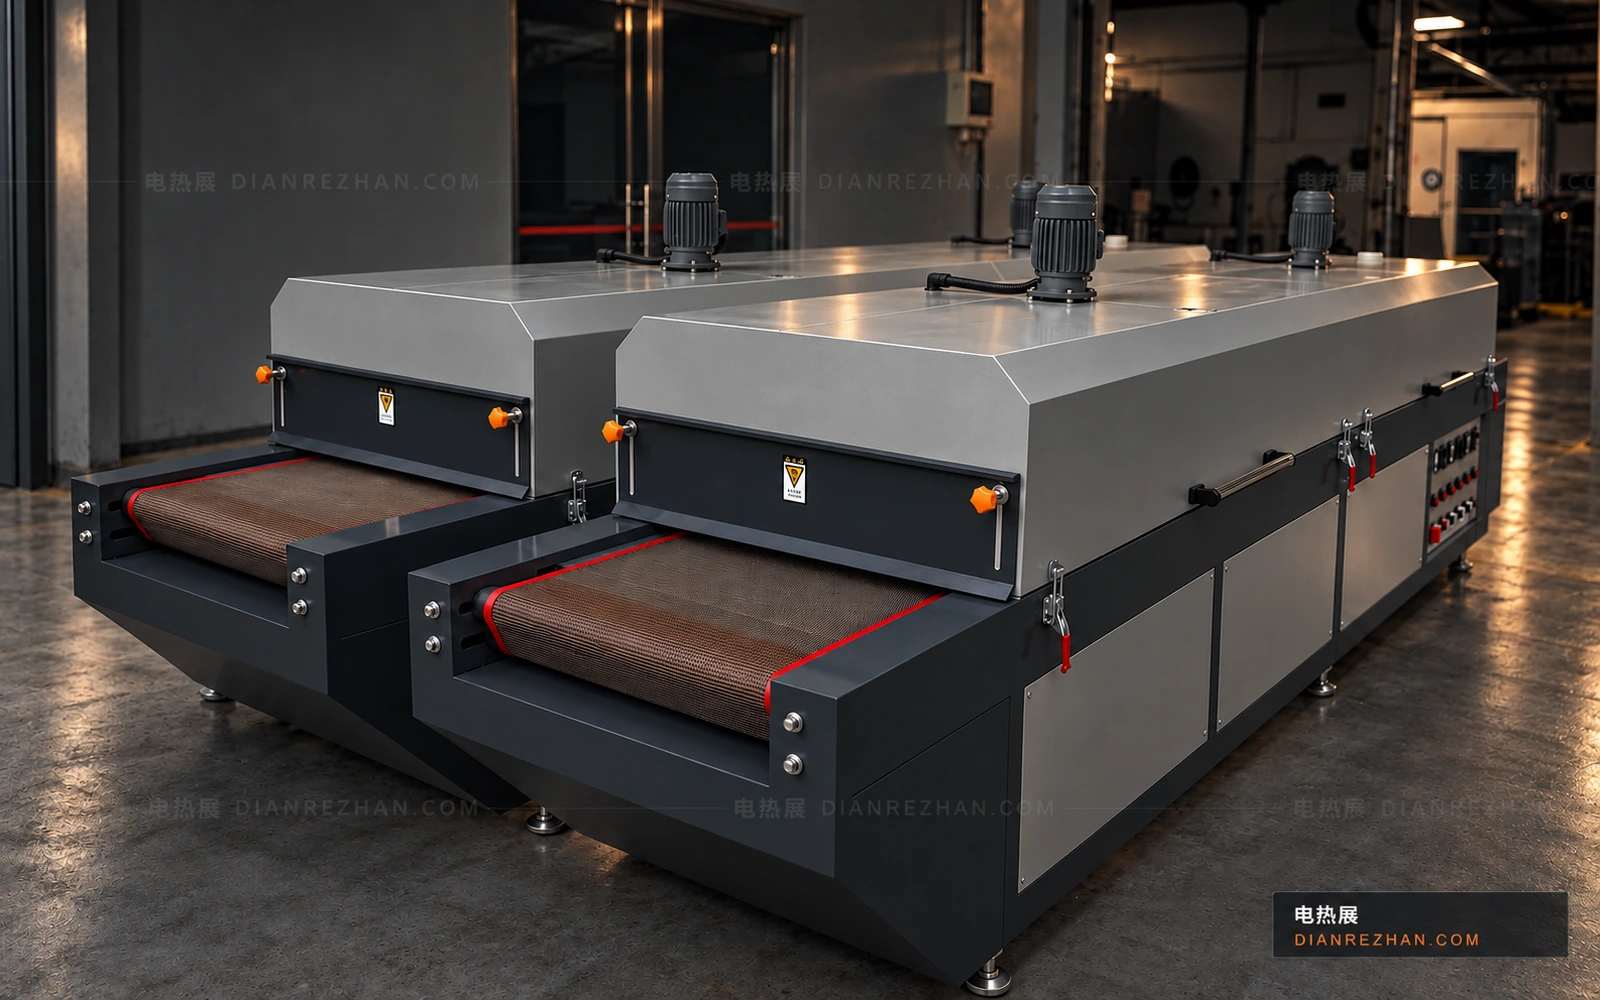
网带、加热箱体与控制柜的整机布置,核对网孔、工件尺寸和带宽。
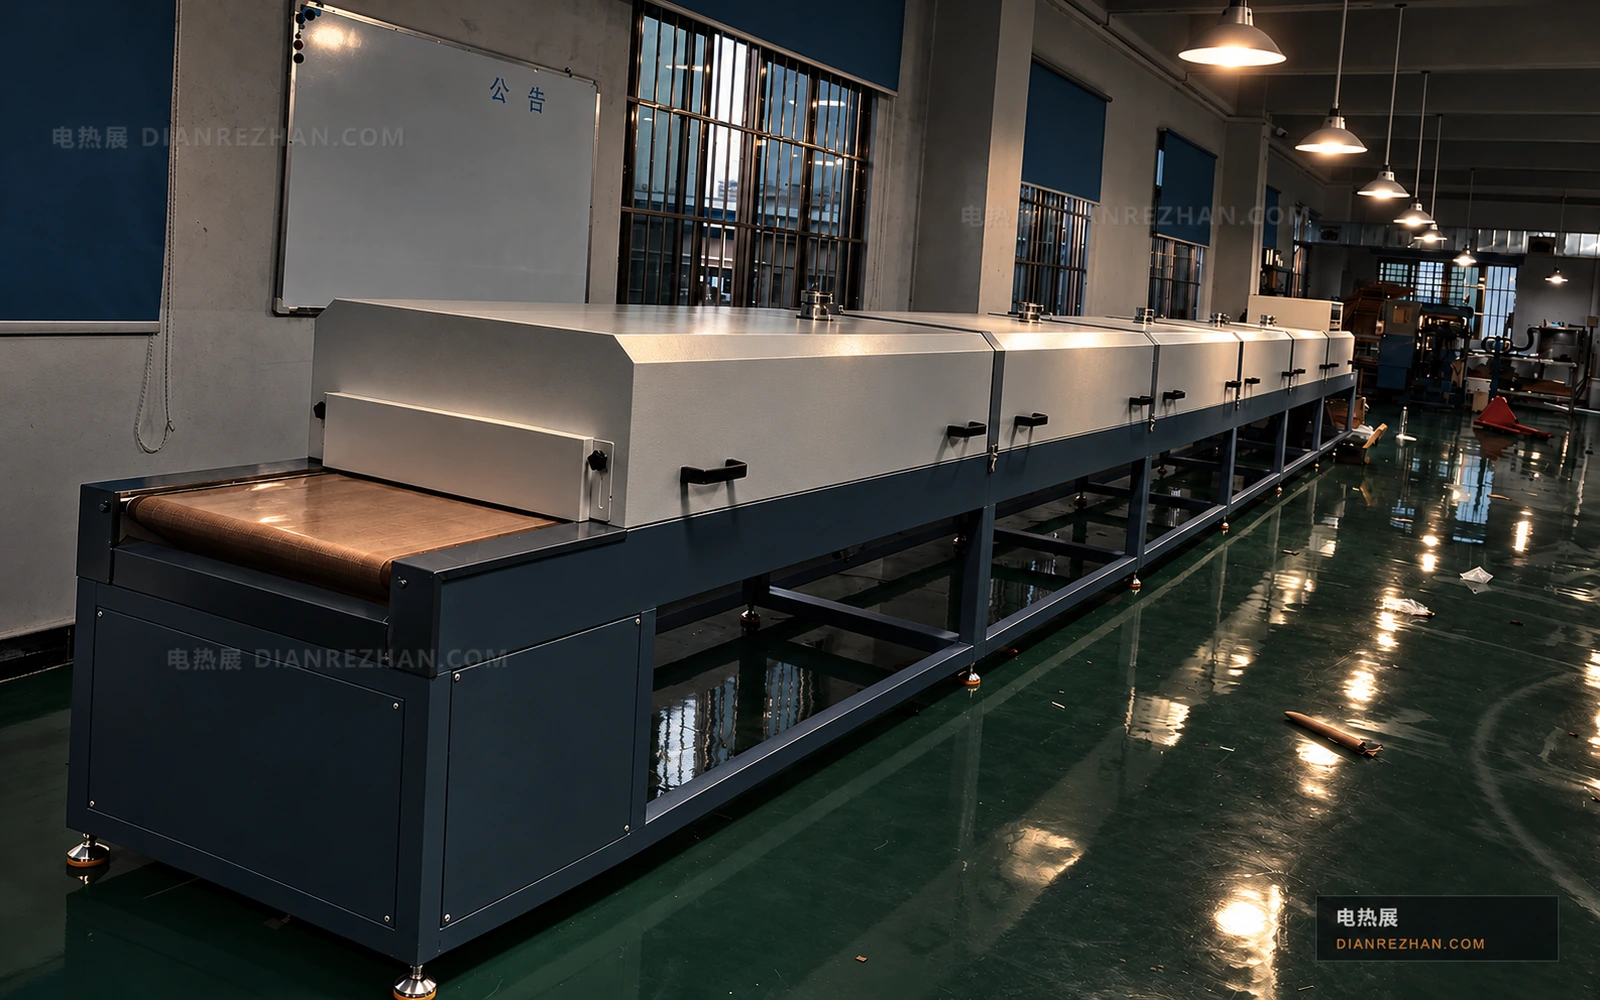
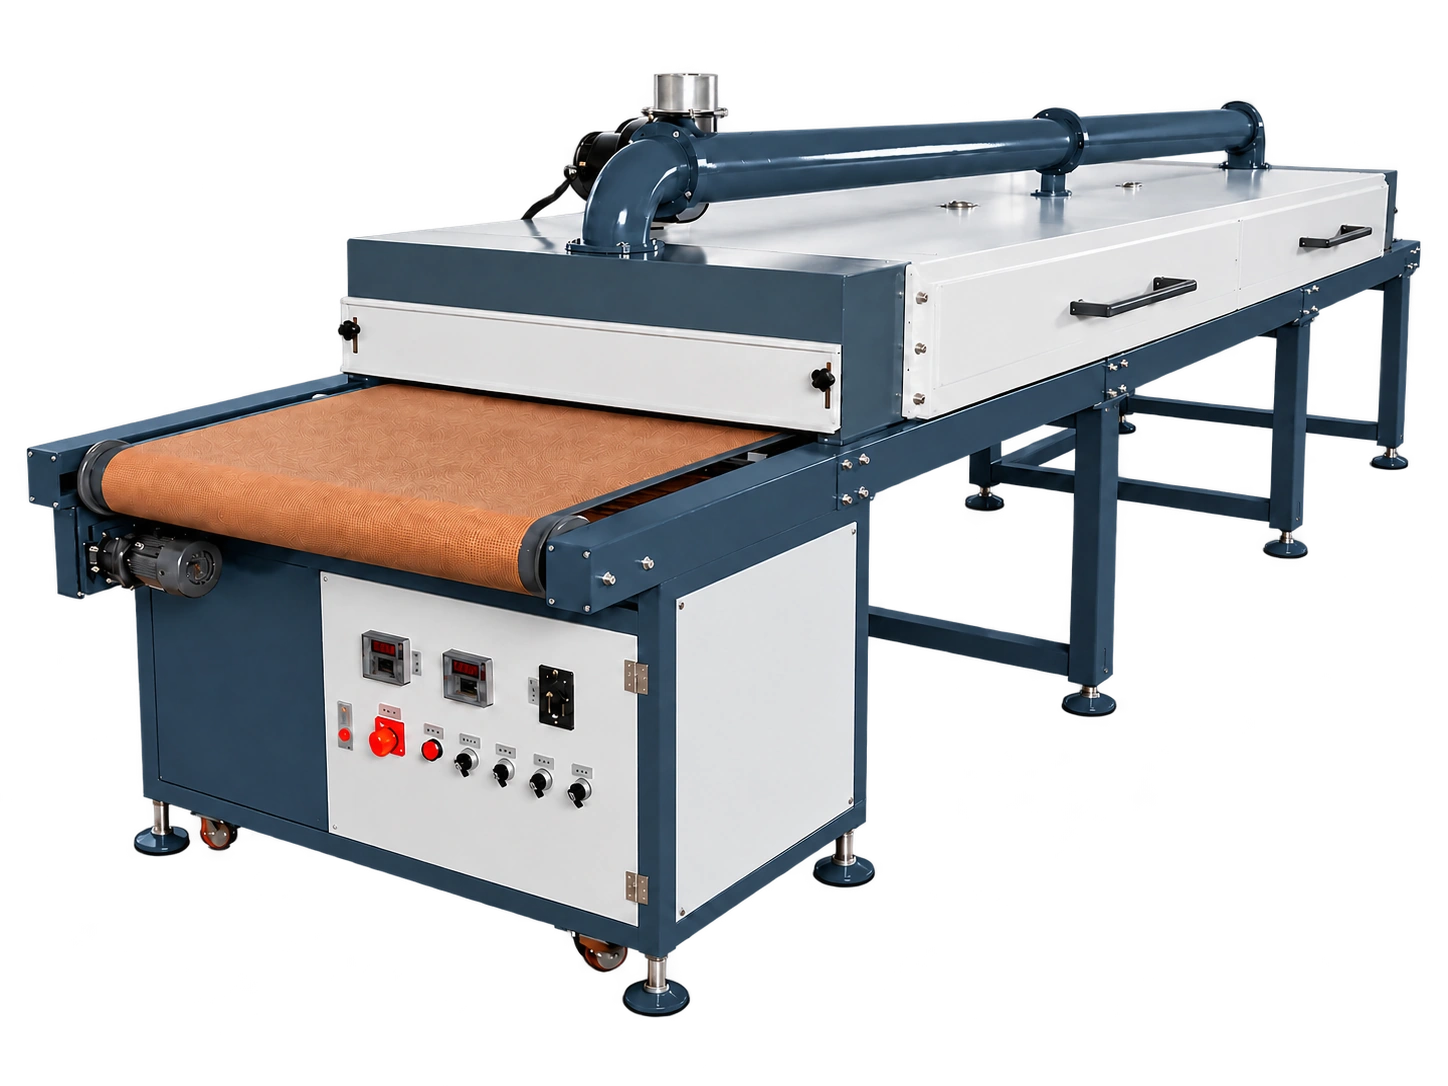
连续平带与分段外罩的布置,结合工艺时间、带材及有效加热长度确认。
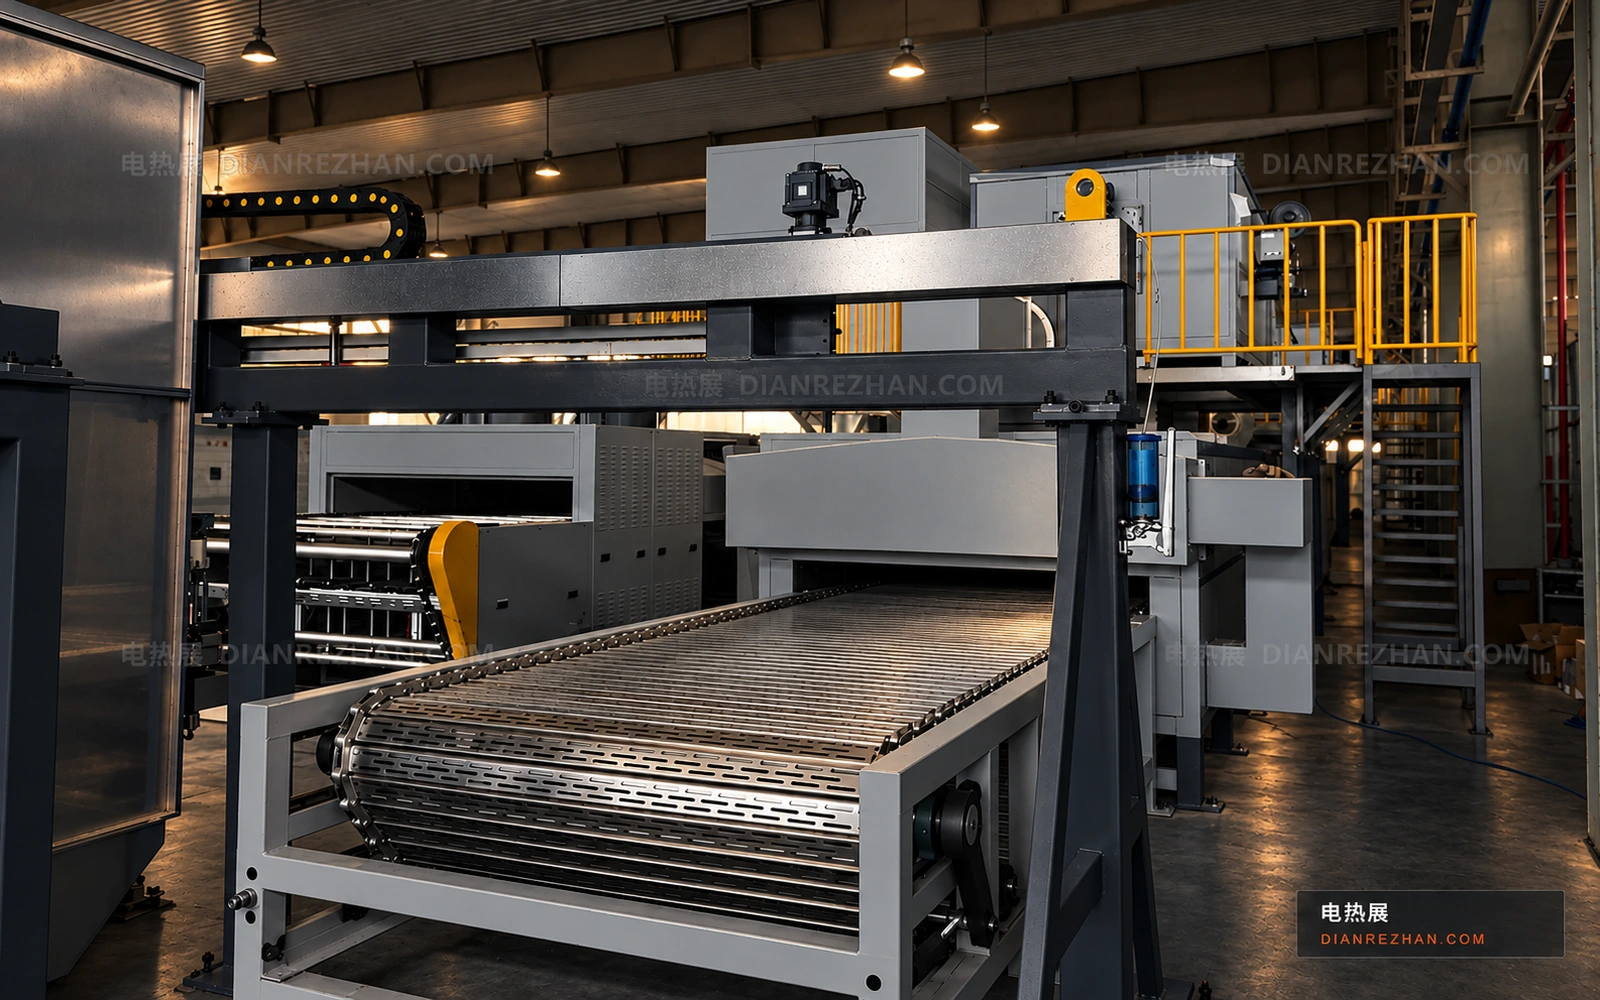
辊道承托与上下游转运工位,核对工件底面、重量及支承间距。
设备现场参考,图片经过配色及展示处理;具体配置以确认方案为准。
03 / PROCESS SEQUENCE
确认摆放间距、排数和载具,保持上料与输送稳定。
按工艺安排加热段,核对实际工件的预热与升温过程。
结合线速与有效路径,验证干燥、固化或保温要求。
按产品允许温度衔接冷却、下料及后续工序。
TECHNICAL PARAMETERS
| 工件与装载 | 材质、尺寸、重量、工装及摆放方式 |
|---|---|
| 温度与时间 | 初温、工件目标温度、升温与保温时间 |
| 产能与节拍 | 每小时产量、节距、线速与有效加热长度 |
| 气流与排风 | 循环方式、排风量、水分或挥发物及保护要求 |
| 现场条件 | 可用电源、安装空间、进出料及检修通道 |
这里列出需确认的参数,不给出未经核对的通用规格。装机功率还需包含炉体蓄热、排风与散热等负荷。
KNOWLEDGE BASE
先看工件能否稳定承托、温度和产品接触要求。网带需核对网孔与工件尺寸,平带需核对带材适用条件,辊道需核对底面形状和支承间距。链板、链条或专用载具输送也可作为其他结构方向进一步沟通。
提高线速会缩短工件在既定加热路径中的停留时间。应先核对实际温度曲线和工艺结果,再同时考虑上料与输送间距、排数及上下游能力,不能只调快输送带。
不是。设备总长还可能包括进出料延伸、过渡、冷却和驱动等部分。选型时需要分别明确有效加热路径和现场安装总长度。
不一定。应按工件温度、含水率、固化程度或其他工艺指标判定。空气温度和停留时间只是过程参数,不能单独代替产品验收结果。
PRACTICAL GUIDES
YOUR PROCESS
先提供工件、温度与时间,未确定的参数可以后续补充。