01立式先核对吊装高度
立式通常从顶部装料。把炉盖开启后的高度、吊钩行程、吊具高度和工件吊起后的底部净空画在一张图上。厂房看起来够高,梁底或行车吊钩却可能先挡住吊篮。
批量不大的喷丝板或短件,可先核对装篮后的外廓。按工装和工件一起称重,吊装能力按总重量核算。
02卧式先核对炉前距离
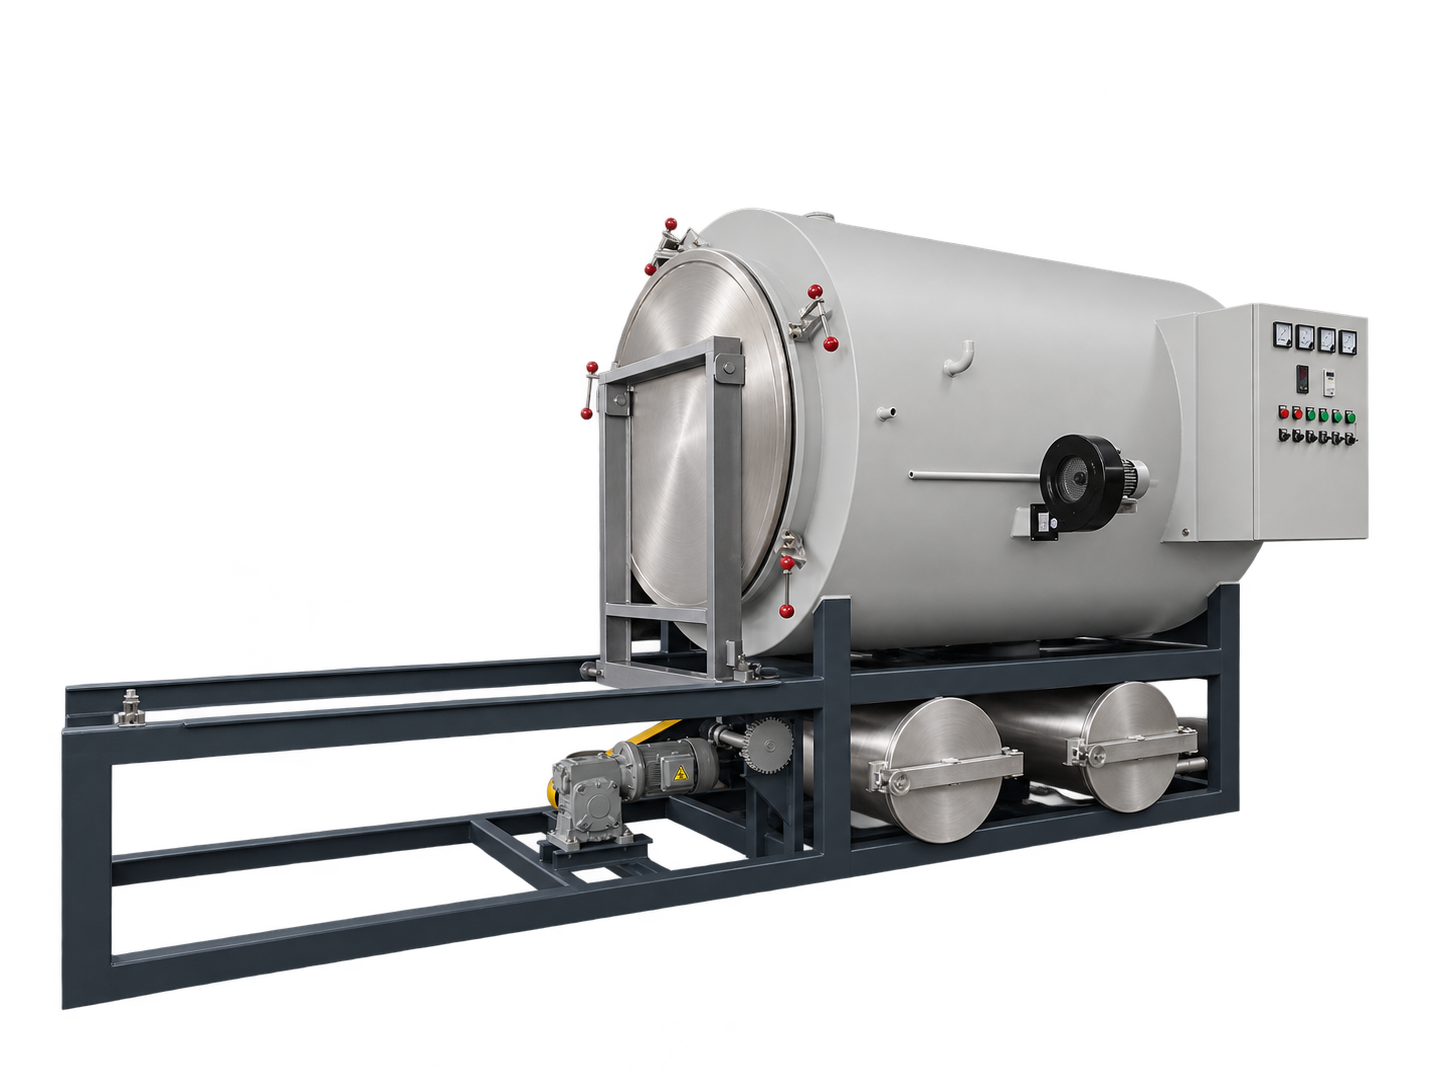
卧式通常从端部装料。长模头或过滤组件如果用台车送入,要给门体开启、台车拉出和工件转运留空间。设备本体能摆下,台车拉不出来,装卸还是做不了。
把工件伸出托架的部分也画进去,顺手标出过道、立柱、叉车转弯和维修通道。
03有效尺寸按装料状态量
炉膛尺寸、门口通过尺寸和工装实际可用尺寸是三组数据。问供应方索要有效装料图,再检查工件能否通过门口、是否能按允许姿态固定、排料方向是否顺畅。
统计常洗件和偶尔清洗的大件。两者若占用差别很大,可以分别估算设备利用率,避免用一张最大件照片代替整年的工况。
04报价时给这几项
提供工件尺寸和重量、残留材料、每班批次、装料姿态、厂房净高和炉前净空。报价同时问清工装、排料收集和尾气处理的供货边界。
要求做样件试洗时,顺带记录清洗后的验收项目以及实际装卸用时,便于比较两个方案。